
PE管真空设备的安装步骤具体是怎样的
PE管真空设备的安装步骤与技术要点
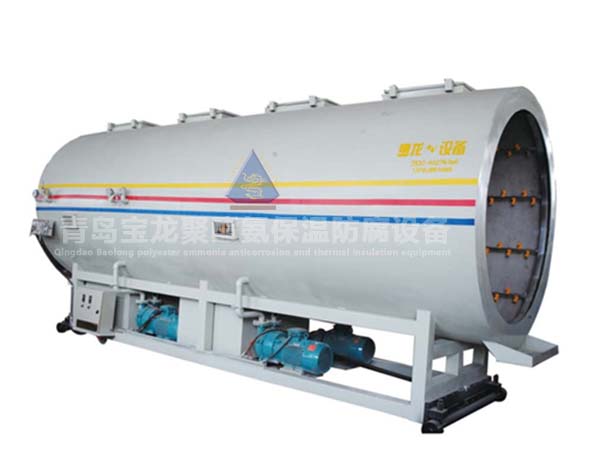
PE管真空定型设备是管材挤出生产线的核心装置,其安装质量直接影响管材的尺寸精度、圆度及表面质量。安装过程需遵循系统性技术规范,涵盖基础施工、设备就位、管路连接、电气调试及密封性验证等环节。
一、 基础施工与设备就位
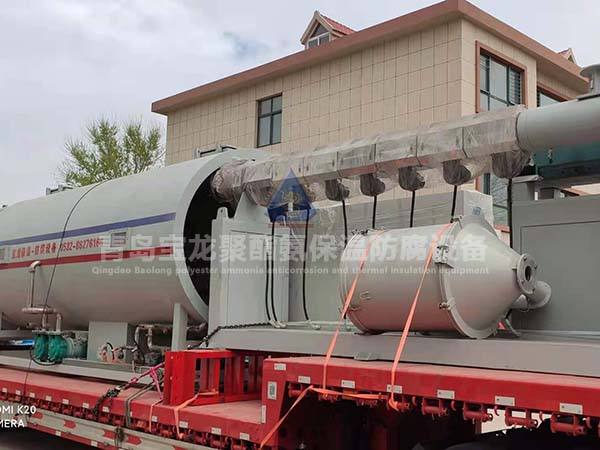
安装前需根据设备载荷设计混凝土基础,保证地面平整、干燥且具备足够的承重能力,水平度误差宜控制在±2mm/m以内。对于大型真空泵组及储气罐,应配置减振垫或弹簧减振器以降低运行振动。将真空定型箱及真空泵组按工艺布局吊装就位,泵组位置宜靠近定型箱以缩短管路长度、减少负压损耗。就位后使用水平仪对主机架及泵组进行多向调平校准,确保旋转部件轴承受力均匀。
二、 真空管路系统安装
管路拓扑结构宜采用树枝状布置,支管沿抽气方向以Y形接头顺流接入主管,避免T形直角连接以降低局部阻力。管材材质应选用不锈钢或UPVC管道,UPVC管内壁绝对粗糙度低于0.01mm,流动阻力小且耐腐蚀;若真空度要求较高,需选用金属管道以防止负压变形。设备接口处的柔性连接必须采用金属软管,避免普通橡胶软管在负压下被吸扁导致断路。
管路连接工艺方面,不锈钢管道应采用全焊透氩弧焊,焊缝需均匀连续并进行抛光处理;法兰连接面须清洁无划伤,采用金属缠绕垫或氟橡胶O型圈密封,螺栓按对角顺序分次均匀拧紧。管路应设置不小于3‰~5‰的坡度,使冷凝液可重力流向排污点;同时在真空泵前端应配置气液分离罐,管路最低点设置排污阀,用于收集并排出PE料挥发物冷凝形成的焦油状物质。管道支架应布置充足,防止因重力或热胀冷缩导致变形。
三、 电气与控制系统安装
电气接线须遵循国家标准,配置独立电源断路器及过载保护装置,系统应具备可靠的接地。安装电接点真空表或变送器,并将其与主机控制系统联锁,实现真空压力过低时的自动保护功能。控制系统的传感器及执行器接线需按图纸逐项核对。
四、 密封性测试与调试
安装完成后,须对整套真空系统进行泄露测试。标准要求保压30分钟,系统压力回升值不超过1.3kPa/min。检验所有密封接口及焊缝是否存在泄漏,对不合格处进行补焊或更换密封件。测试通过后,启动冷却水循环,再开启真空泵进行带载调试,根据工艺需求将真空度调整至-0.03MPa至-0.08MPa范围内,并观察管材壁厚偏差是否控制在±5%以内。