
PE管真空设备的操作流程该如何掌握
PE管真空设备操作流程要点
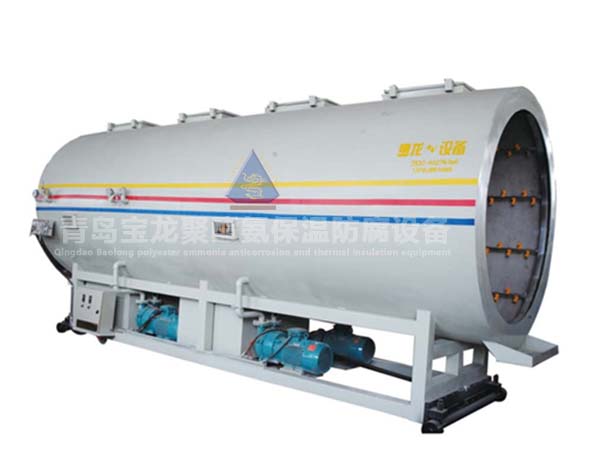
PE管材生产中的真空定型设备,其核心功能是利用负压使高温熔融管坯紧密贴合定径套内壁,配合冷却系统完成管材的定径与定型。掌握其操作流程,是保证管材尺寸精度和表面质量的基础。
一、 开机前准备
操作前需完成设备状态确认。检查真空泵油位与油质,确认真空管路无堵塞或泄漏。同时检查冷却水系统,确保水量与水压满足要求。根据待生产PE管的规格(外径、壁厚),预设真空度、冷却温度等关键参数。真空度通常需根据管材规格设定在-0.08至-0.1 MPa范围内,冷却水温一般建议控制在35℃以下以保证冷却效率。
二、 启动与穿管操作
启动辅助系统:启动真空泵,观察运行状态与真空表读数,确认真空度建立正常。同时启动冷却水循环系统。
引入管坯:将挤出机挤出的管坯穿过定径套后,缓慢送入真空箱。采用牵引管辅助穿管时,需将管坯与牵引管牢固粘接,并确保连接处密封严实,以防漏气导致真空度无法建立。
建立真空:管坯就位后,开启真空系统阀门,使真空箱内形成负压。此时管坯在压力作用下外壁贴附于定径套内壁,完成初步定型。
三、 生产运行监控
在连续生产过程中,需实时监控以下核心指标:
真空度稳定性:真空度波动会直接影响管材外径尺寸。当管材通过真空箱后,可通过测量其外径与壁厚,反向微调真空度或牵引速度。
冷却效果:观察管材出真空箱后的表面状态与温度。冷却不足可能导致管材下垂变形,需检查喷淋水嘴是否堵塞或水温是否超标。
密封状态:检查真空箱进出口密封环的磨损情况,密封不严会导致真空度下降,增加能耗并影响管材质量。
四、 停机操作
停机时应按顺序操作:先关闭真空系统并缓慢释放箱内负压,再停止冷却水与加热系统,最后关闭真空泵电源。每次停机后,应清理真空箱内部残留的杂质或水垢,并检查密封件状态,为下一次生产做好准备。