
真空保温管设备 有哪些实用的性能特点
真空保温管设备性能特点分析
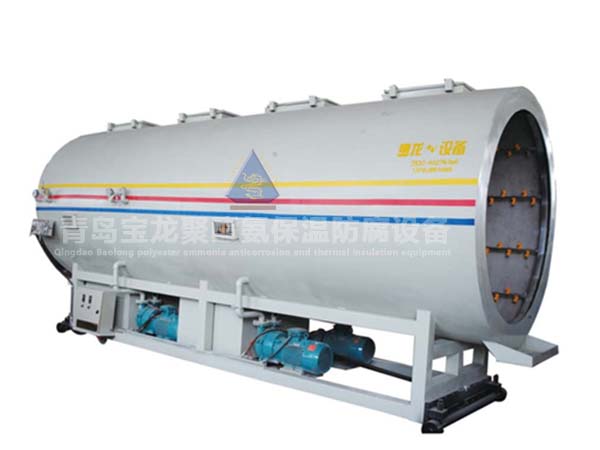
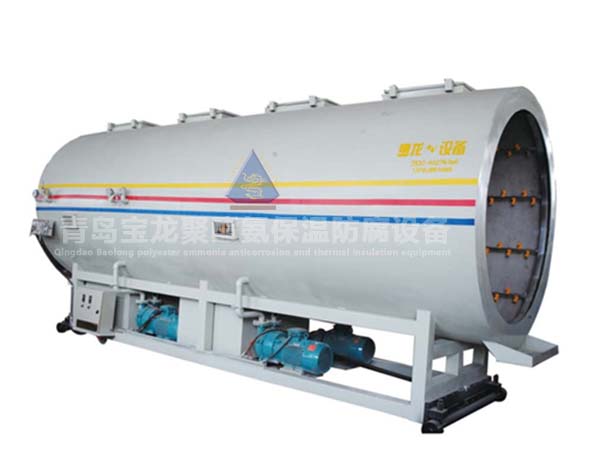
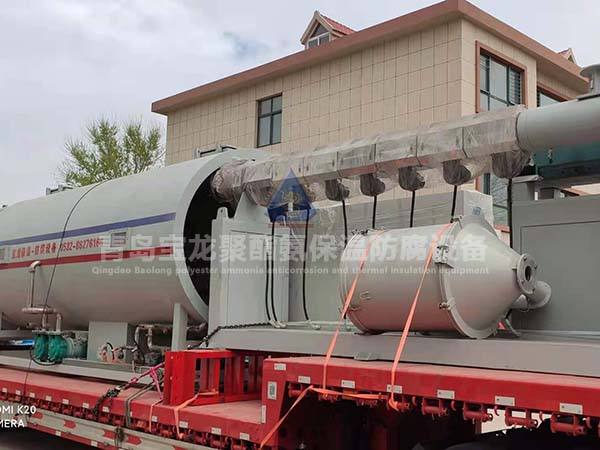
真空保温管设备主要分为两类:一类是用于生产保温管材的生产线设备(如真空定径保温管生产线),另一类是作为最终产品的真空绝热管道本身。以下从两类设备角度,归纳其客观性能特点。
一、真空定径保温管生产线(生产设备)
此类设备用于挤出成型PE外护管,其性能特点主要体现在工艺控制与生产效率方面。
工艺稳定性与材料利用率:采用真空定径法工艺,管材成型过程中尺寸控制精度较高,壁厚均匀。相较于传统内充气法,该工艺在正常生产状态下几乎不产生废料,仅在牵引接头处有少量损耗,材料利用率显著提高。
生产规格与挤出效率:设备可覆盖较宽的口径范围,部分机型可实现Φ219mm至Φ1680mm的管径生产。配备高效螺杆挤出系统,挤出量根据主机型号不同可达600-1200公斤/小时,能够满足批量生产需求。
壁厚调节与控制系统:管材壁厚可在一定范围内灵活调整,且调节响应速度较快,有助于减少原料消耗。新一代设备通常配备PLC电脑控制系统,具备人机交互界面,操作自动化程度较高,单条生产线所需操作人员较少。
成型质量与后处理:真空定径箱配合多段喷淋冷却系统,可保证管材外壁光滑、圆整度较好。配套的行星切割机可使切口断面垂直整齐,多数情况下无需二次加工处理。
二、真空绝热管道(产品设备)
作为直接用于介质输送的真空保温管,其性能特点侧重于保温效率、耐久性与适用工况。
保温性能与导热系数:通过内管与外管之间的高真空夹层(部分填充多层绝热材料)实现保温。在特定工况下(如内管内壁温度350℃),产品的导热系数可控制在0.0020.02 W/(m·℃)范围内。对于低温介质(如液氮,-196℃),单位长度漏热量依管径不同约在0.494.29 W/m之间。
真空度保持与吸气剂:管道夹层需维持较高真空度以实现绝热。封口真空度一般要求≤5×10?2Pa,在液氮温度下真空度需≤5×10?3Pa。部分产品内置高效吸气剂(getter),旨在延长真空寿命,即使经过较长时间室外存放或多次重复使用,仍能维持设计的绝缘等级。
结构强度与热补偿设计:部分用于高温场景(如稠油热采)的预应力真空保温管,通过在内管施加预应力来补偿不同温度下的热伸长量。常温下内管处于拉伸状态,随温度升高拉伸应力降低,从而维持管道结构稳定。此外,内管在低温下(如液氮温度)存在约0.3%的收缩率,需设置补偿器或采用柔性结构应对。
连接方式与安装便捷性:根据规格和工况差异,管道连接主要有插拔式真空法兰连接和现场焊接连接两种形式。法兰连接便于分段安装和拆卸,焊接连接则适用于大口径或高压工况。部分产品设计了撑插式真空连接接头,特征为连接处漏热较小且不易结霜。
适用介质与压力范围:广泛应用于输送LNG、液氧、液氮等低温液体,也可用于高温热媒或烟气。工作压力可根据设计需求达到≤4.0MPa甚至更高,设计温度最低可达-196℃以下(如液氢、液氦工况可达-270℃)。