
PE管真空设备能为生产带来哪些帮助
PE管真空设备的技术特性与生产价值
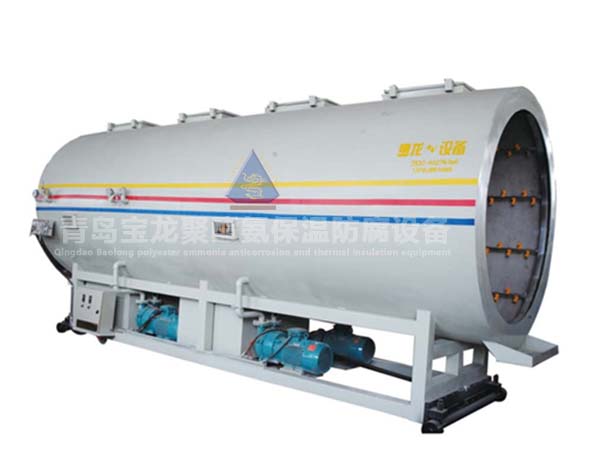
在聚乙烯(PE)管材的挤出生产过程中,真空定径设备是决定管材最终尺寸精度和物理性能的核心环节。其核心作用在于利用负压原理,对刚挤出尚处于熔融状态的管坯进行外径定型与冷却。
一、 尺寸精度与几何稳定性
真空定径设备通过产生稳定的负压环境(通常控制在-0.08至-0.1 MPa之间),使高温管坯外壁紧密吸附于定径套内壁,从而精确控制管材的外径尺寸。这种工艺可将管材的壁厚偏差控制在±5%以内,外径公差满足GB/T 13663等国家标准要求。对于大口径管材(如DN1200mm及以上),该设备通过维持真空度波动不超过±5%,有效消除了管材在冷却过程中因应力释放导致的椭圆变形,提升了管材的直线度和圆整度。
二、 表面质量与密实度提升
在真空吸附过程中,负压环境能够排除管材外壁与定型套之间的残留空气,避免管材表面出现气泡、麻点或鲨鱼皮状缺陷。同时,真空系统通常与恒温循环水冷系统联动。通过负压与均匀冷却的结合,熔融物料被压得更加密实,这不仅提升了管材外壁的光滑度(Ra值可控制在0.2μm以内),也减少了内部残余应力,降低了管材在使用过程中因应力开裂的风险。
三、 生产连续性与原料利用率
现代真空定径设备通常配备PLC智能控制系统,能够根据生产速度(通常为2-6米/分钟)和管径规格自动调节真空度及冷却水温。这种自动化控制保障了长时间连续生产的工艺稳定性,减少了因参数波动导致的废品产生。在原料利用方面,配合精密的挤出计量系统,生产线可将原材料利用率提升至98%以上,有效降低了物料损耗。
四、 能耗与运行效率
在能耗表现上,PE真空定径设备的主要能耗集中于挤出机与真空泵。相比多层复合设备,其单位产品能耗较低,挤出工艺能耗约为25kW·h/t。近年来,变频调速技术在真空泵上的应用普及,使得设备能根据实际负压需求动态调节电机功率,进一步降低了电力消耗,同时减少了冷却水的使用量。