
PE管真空设备的运行效率如何?
PE管真空设备运行效率的技术分析
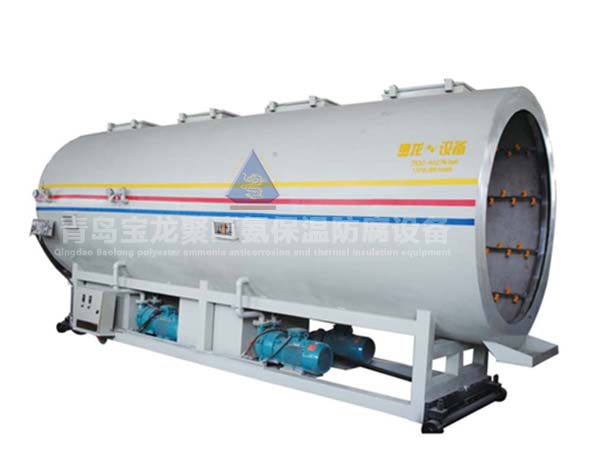
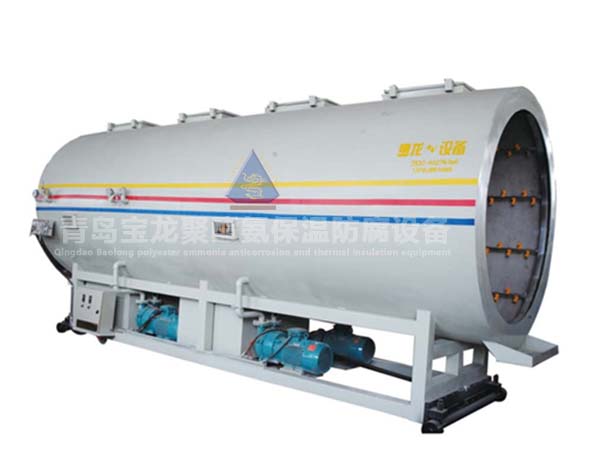
PE管真空设备是管材挤出生产线的关键组成部分,其运行效率直接关系到产品质量、产能和能耗。以下从真空系统性能、冷却效率、能耗控制及运行稳定性四个维度对其运行效率进行分析。
一、真空系统核心性能指标
真空系统的抽气速率与极限真空度是衡量设备效率的基础参数。工业级PE管真空设备的抽气速率通常在200至1000m3/h之间,需与挤出生产线速度匹配;极限真空度一般要求达到0.095MPa以上,工作真空度稳定在0.08-0.09MPa范围内,波动不超过±0.005MPa。真空建立时间通常控制在3分钟以内,直接影响开机效率和批次切换速度。系统泄漏率应小于0.5Pa·m3/s,较低的泄漏率意味着更少的能量损耗和更稳定的运行状态。
二、冷却定型效率
真空定型装置的冷却效率直接影响生产线速度与管材成品质量。设备通过真空吸附使熔融PE紧贴定径套内壁,结合喷淋冷却实现快速定型。实际应用中,配备高精度真空系统的设备可将管径偏差控制在±0.5mm以内,表面粗糙度Ra≤1.6μm。
部分设备采用分段独立控制结构,通常分为3至5段,每段长度1.5至3米,可针对不同管径和壁厚调节各段真空度与冷却强度。双重真空箱体设计可延伸单次冷却长度,在提升管材整体均一性的同时降低单位能耗。冷却水温度通常控制在10-25℃范围,精度±1℃,水流量根据管径在10-50m3/h之间可调。
三、能耗控制水平
真空设备能耗占PE管生产线总能耗的15%-25%,是节能优化的重点环节。采用变频调速技术的真空系统可根据实际工况动态调节电机转速,节能率可达30%-50%,部分高精度生产线可突破55%。新一代螺杆式真空泵的效率提升至80%-90%,较传统旋片泵提高25%-30%,同时无油设计减少了维护频次和油品更换成本。
设备整机功率因数一般不低于0.85,符合工业节能要求。采用变频泵组并优化管路布局后,系统阻力可降低10%-15%,真空泄漏率从0.5%降至0.1%以下。
四、运行稳定性与可靠性
运行效率不仅取决于性能参数,也与设备的长期稳定性密切相关。优质的真空系统具备真空度实时监测与报警功能,可在连续生产中保持24小时稳定运行,真空度波动不超过±0.005MPa,确保每米管材的质量一致性。设备噪音水平通常控制在75dB(A)以下,通过隔音设计和低噪音泵体实现。
部分系统可配备数据记录功能,存储至少30天的生产参数(包括真空度曲线、报警记录等),并支持与MES系统连接,便于对运行效率进行量化分析与持续优化。
综合来看,PE管真空设备的运行效率由真空性能、冷却设计、能耗控制和运行稳定性共同决定。采用变频驱动、高效真空泵和智能控制系统的设备,在降低能耗的同时能维持较高的生产良率和批次一致性。